- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Wann beeinträchtigen Zulieferer von Metallkomponenten die Effizienz der automatisierten Baugruppenproduktion?
Hersteller von Automobilsystemen, Hersteller von Unterhaltungselektronik und Käufer von EPCs für Industrieschränke stehen häufig vor vier kostspieligen Engpässen, wenn sie mit unprofessionellen Blechbiegeanbietern zusammenarbeiten: Unkontrollierte Rückfederung und instabile Biegewinkel führen zu massiven manuellen Korrekturarbeiten an automatisierten Montagelinien; Lieferanten ohne DFM-Entwurfsberatung hinterlassen versteckte strukturelle Mängel in frühen Zeichnungsphasen; Verstreute Biege-, Oberflächenbehandlungs- und Prüffabriken unterbrechen die Chargenrückverfolgbarkeitsketten und verzögern Fabrikaudits im Ausland. Minderwertige Matrizenwerkzeuge zerkratzen die Teileoberflächen und erhöhen die Ausschussquote bei fertigen Produkten. Lijingda integriert CNC-Biegen, professionelle Verfahrenstechnik und Qualitätsprüfung aller Chargen unter einem Werksdach, sichert extrem enge Biegetoleranzen von ±0,5° und bietet gleichzeitig einen frühzeitigen Entwurfsoptimierungsservice, wodurch Nacharbeiten bei der Baugruppe, Verluste durch Konstruktionsfehler und Audit-Stagnation für grenzüberschreitende Käufer von Metallkomponenten vermieden werden.
1. Die dynamische CNC-Rückfederungskompensation stabilisiert die Winkeltoleranz für die unbemannte Montage
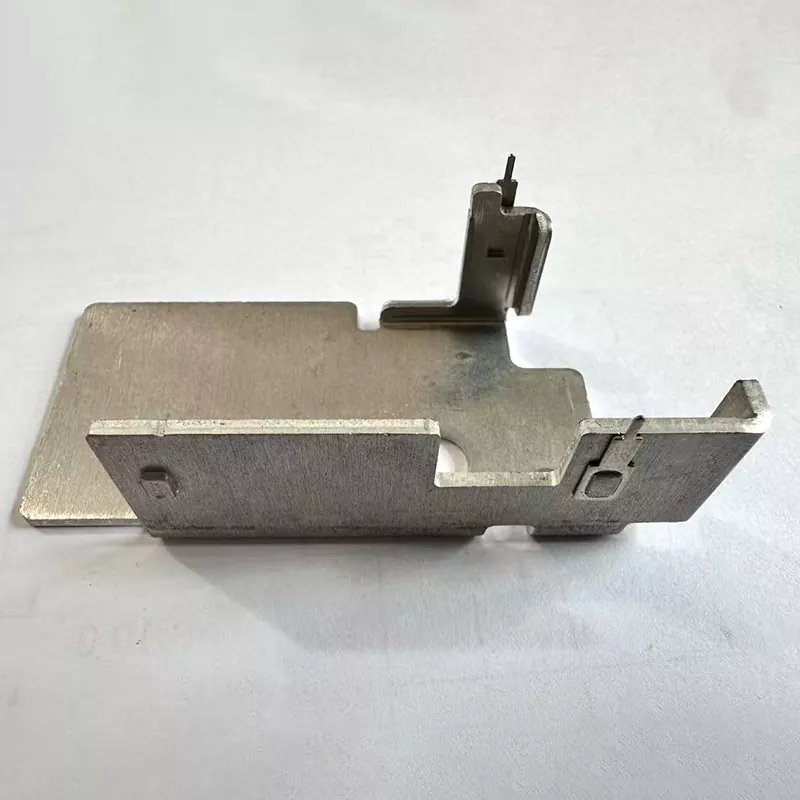
Herkömmlichen Biegegeräten fehlen Echtzeit-Algorithmen zur Kompensation der Materialrückfederung. Verschiedene Bleche aus Stahl- und Aluminiumlegierungen erzeugen nach dem Formen eine inkonsistente elastische Rückfederung, wodurch die Biegewinkel um mehr als ±1° abweichen. Bei der automatischen Robotermontage können falsch ausgerichtete gebogene Halterungen nicht in passende Vorrichtungen einrasten, was die Fabriken dazu zwingt, zusätzliche Arbeitskräfte für das manuelle Zuschneiden und Schneiden der täglichen Produktionskapazität einzusetzen. Lijing rüstet volldigitale CNC-Biegemaschinen mit materialspezifischen Rückprallkalibrierungsmodulen aus und stellt Kompensationsparameter für Edelstahl-, kaltgewalzte Stahl- und Aluminiumzuschnitte vor. Daten zur Massenproduktionsprüfung bestätigen, dass alle fertigen Biegeteile die Winkeltoleranz innerhalb von ±0,5° einhalten, was die Positionierungsstandards für unbemannte Hochgeschwindigkeitsmontagestationen perfekt erfüllt und den Nacharbeitsaufwand bei der Montage um über 60 % reduziert.
2. Leitende DFM-Ingenieure beseitigen versteckte Biegefehler in der Zeichnungsprüfungsphase
Die meisten Metallverarbeitungsanbieter führen die eingereichten Zeichnungen nur ohne professionelle Prozessbewertung aus; Ein unangemessener Biegeradius, ein zu schmaler Flansch und ein zu schmales Faserrichtungsdesign führen nach der Massenproduktion zu Rissen und Faltenbildung und zwingen Kunden dazu, die Formen erneut zu öffnen und die Komponentenlieferzyklen zu unterbrechen. Das Team der Fabrik aus erfahrenen Blechingenieuren führt eine kostenlose DFM-Optimierung für alle Ausschreibungen durch und passt das Biegelayout, die Rohlingsgröße und den Übergangsbogenmaß auf der Grundlage der Materialduktilität an, bevor die formelle Form hergestellt wird. Durch frühzeitiges Eingreifen in die Konstruktion werden Nachbearbeitungen der Form und Verluste durch Auftragsverzögerungen vermieden, wodurch der Iterationszyklus neuer Produktmuster für Forschungs- und Entwicklungsteams in der Automobil- und Elektronikbranche erheblich verkürzt wird.
3. Die vollständig geschlossene Produktion ermöglicht vollständige Rückverfolgbarkeitsdateien für Chargenmaterialien
Die dezentrale Auslagerung von Biegen, Polieren und Beschichten macht es unmöglich, rohe MTC-Zertifikate, Biegeprozessaufzeichnungen und fertige Prüfdaten in einheitliche Chargenarchive zu integrieren. Europäische und nordamerikanische Markenprüfer werden die Überprüfung der Lieferantenqualifikation ohne vollständige Rückverfolgbarkeitsdokumente unterbrechen. Bei jeder Charge von Lijingda-Biegeteilen werden Rohstahlofennummern, CNC-Biegeparameterprotokolle und endgültige Maßprüfberichte erfasst und zusammen mit den Lieferungen vollständige englische Prüfdokumentpakete zusammengestellt. Integrierte Rückverfolgbarkeitsdaten helfen Käufern, die Werksinspektion durch Dritte ohne zusätzlichen Aufwand für Materialtests zu bestehen.
4. Polierte spezielle Matrizen vermeiden Kratzer auf der Oberfläche nach dem Biegeformen
Abgenutzte, unpolierte allgemeine Matrizen hinterlassen beim Biegen tiefe Vertiefungen und Kratzspuren auf den Teileoberflächen. Zerkratzte Halterungen und Fahrgestellrahmen versagen bei der Prüfung des Erscheinungsbilds hochwertiger Elektronik- und Automobilfertigprodukte, was zu hohen Ausschusskosten bei der Charge führt. Alle Biegestempel und V-Matrizen werden vor der eigentlichen Produktion einer Hochglanzpolierbehandlung unterzogen, wobei auf den Kontaktflächen eine entfernbare Schutzfolie angebracht wird, um Reibungsspuren zu beseitigen. Sogar dünne dekorative Aluminiumbiegeteile behalten glatte, kratzfreie Oberflächen ohne sekundäre Polierverfahren bei, wodurch der Aufwand für die Oberflächenbehandlung nach dem Prozess für OEM-Hersteller reduziert wird.
5. Die Kombination mehrerer Legierungen gleicht leichte Struktur und mechanische Steifigkeit aus
Ein einziges universelles Plattenmaterial kann die unterschiedlichen Belastungsanforderungen dünner elektronischer Kühlkörper und schwerer Kfz-Chassishalterungen nicht erfüllen. Zu dicke Bleche erhöhen das Gesamtgewicht des Produkts, während sich dünne Bleche unter langfristiger Vibrationsbelastung leicht verformen. Das Werk stellt entsprechend den Belastungsparametern des Kunden gezielt Metallzuschnitte zur Verfügung: dünnes Aluminium für elektronische Wärmeableitungsrahmen, mittlerer kaltgewalzter Stahl für Schrankstützen, dicker Edelstahl für Fahrzeugstrukturhalterungen. Das optimierte Design der Blechdicke sorgt für eine ausreichende Biegefestigkeit und ermöglicht gleichzeitig die Verwirklichung leichterer Produktziele, wodurch die Gesamtkosten für das fertige Produktmaterial für Gerätemarken gesenkt werden.
6. Biegen und Nachbehandeln aus einer Hand verkürzen den Lieferzyklus grenzüberschreitender Bestellungen
Lieferanten, die nur blank gebogene Halbzeuge liefern, zwingen Käufer dazu, Galvanisierungs-, Pulverbeschichtungs- und Entgratungsdienstleistungen getrennt von Werkstätten Dritter zu beziehen, wodurch sich die gesamte Bestellvorlaufzeit um über 10 Arbeitstage verlängert. Lijingda integriert intern Produktionslinien zum Biegen, Entgraten, Sandstrahlen und für verschiedene Oberflächenbeschichtungen und fertigt alle Verarbeitungsschritte in einem einzigen Werk ohne externe Auslagerung. Eine einheitliche Produktionsplanung beschleunigt die Lieferung von Großaufträgen und hilft OEM-Marken dabei, Metallkomponenten vor saisonalen Produktionsanstiegen zu lagern.